传力杆成品尺寸如何抽检?直径、长度、直线度与端面检查要点
传力杆成品尺寸如何抽检?直径、长度、直线度与端面检查要点
道路传力杆加工完成后,不能只核对产品名称和数量,还需要对成品尺寸、外观状态及配套关系进行检查。
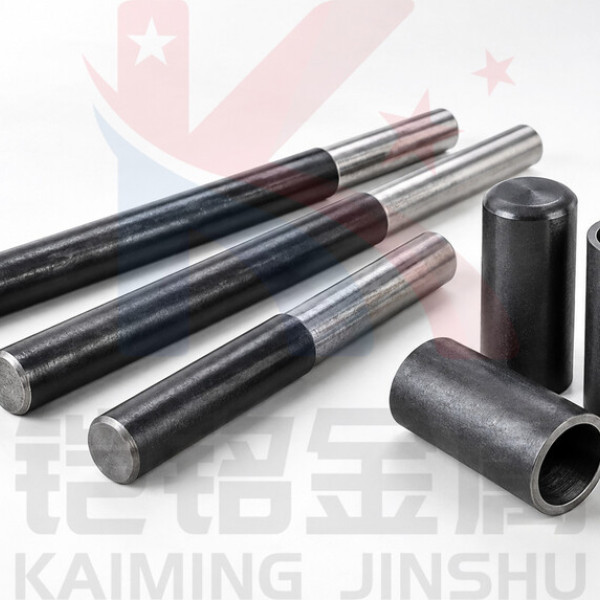
传力杆的材质、直径、长度、表面处理和端部结构,都会影响产品是否能够与施工图纸相对应。对于需要配套套筒、支架或其他构件的产品,还应检查各部件之间能否按照设计要求进行装配。
河北铠铭金属制品有限公司生产加工的传力杆产品,通常根据客户提供的工程图纸、材料表和技术要求确定加工参数。本文主要介绍传力杆加工完成后的常见检查项目,具体允许偏差和抽检数量应以项目文件为准。
一、传力杆为什么需要进行成品抽检?
传力杆通常需要经过原材料核对、定尺切割、校直、端部处理、表面处理和分类包装等工序。
即使原材料的牌号和规格正确,加工过程中仍可能出现长度不一致、杆体弯曲、端面毛刺、表面处理范围错误或不同规格混装等问题。因此,成品检查不能只核对原材料质量证明,还需要检查加工后的实际状态。
传力杆成品抽检主要包括:
材质和批次信息核对;
杆体直径检查;
成品长度检查;
杆体直线度检查;
切割端面和毛刺检查;
表面处理范围检查;
套筒、支架等配套件试配;
数量、包装和标识检查。
通过上述检查,可以在装车发货前发现规格混淆、加工尺寸不符和配套关系错误等问题。
二、抽检前应先确认哪些技术依据?
传力杆检查前,应先确定本批产品的验收依据。
常见依据包括:
工程施工图纸;
接缝节点详图;
产品材料表;
采购合同或技术协议;
经双方确认的加工清单;
项目采用的相关标准和施工技术要求。
不同道路等级、接缝类型和施工方案采用的传力杆规格可能不同,因此不能把某个项目的尺寸和偏差直接作为所有传力杆的统一要求。
检查人员应先确认钢材牌号、设计直径、总长度、表面处理方式、处理范围、产品数量,以及是否需要配套套筒和支架。
如果需要进一步了解材质和加工参数,可以查看站内资料:道路传力杆用什么材料?HPB300材质与加工要求说明。
三、传力杆直径如何检查?
传力杆直径是成品抽检中的基础项目之一。
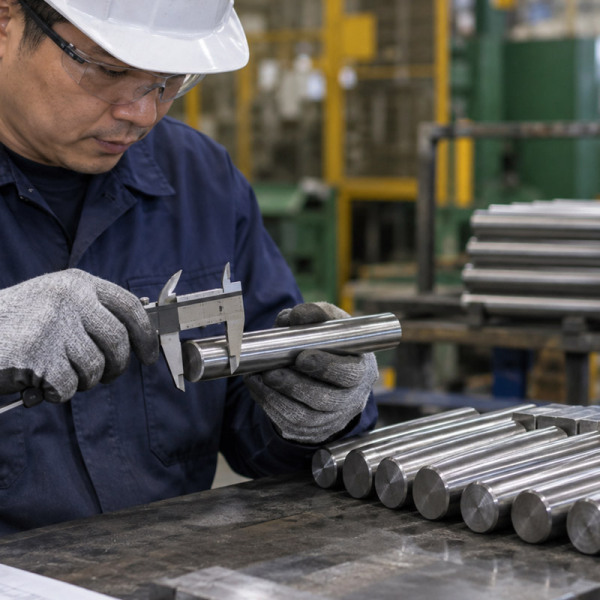
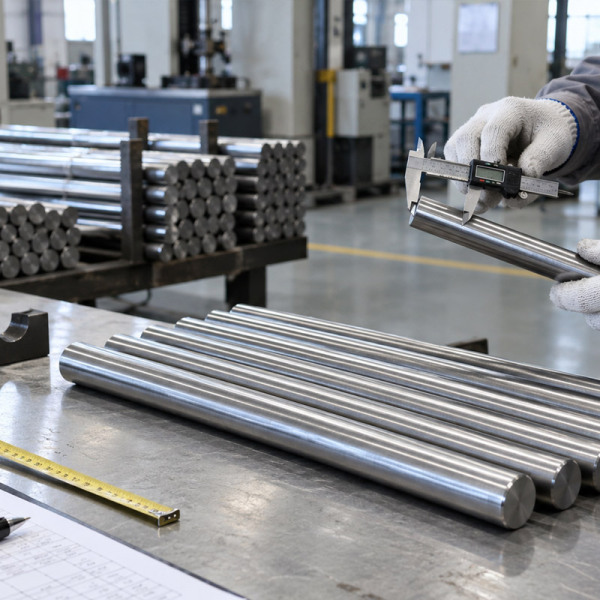
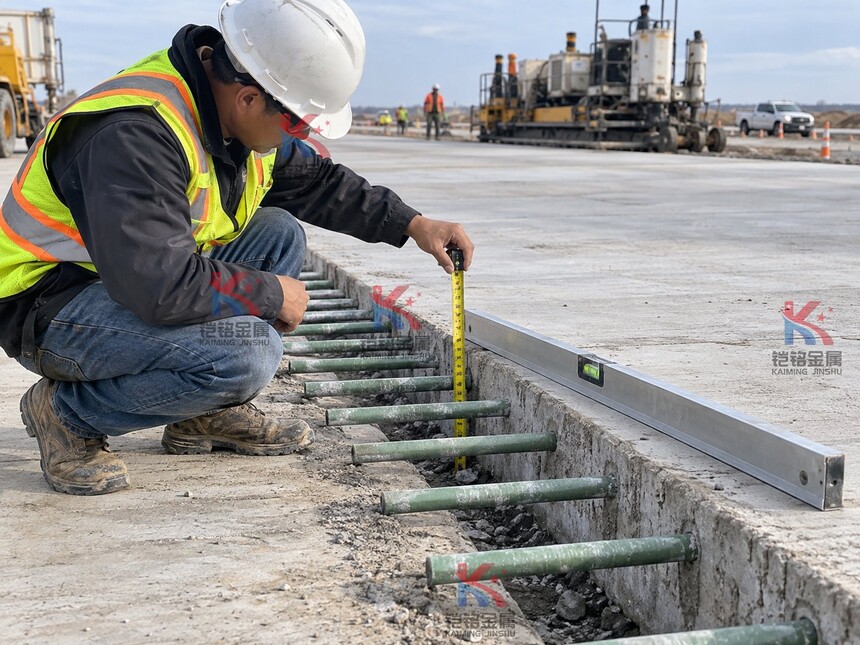
检查时可以使用经过核对的游标卡尺、外径千分尺或其他适用量具,在杆体不同位置进行测量。同一测量位置可从不同方向复核,避免只测量一个点就判断整根杆体的直径。
直径检查时需要注意以下问题:
1. 不应只测量杆体端部
切割、搬运或端部处理可能造成局部变形,因此只测量端部不一定能够反映杆体主体的实际情况。建议在避开明显端部变形的位置进行测量,并根据抽检要求选择多个测点。
2. 区分钢材基体与表面处理层
如果传力杆设置环氧涂层、聚乙烯护套或其他表面覆盖层,外部测得的尺寸可能包含覆盖层厚度。
此时应根据图纸和检验要求,明确需要检查的是钢材基体直径、处理后的成品外径,还是两项都需要记录。
3. 按规格分别抽检
同一批货物中如果包含多种直径,应按照规格分别抽检,不应将不同规格混在一起统计。
最终判定应以项目图纸、技术协议及适用标准规定的尺寸和允许偏差为准。
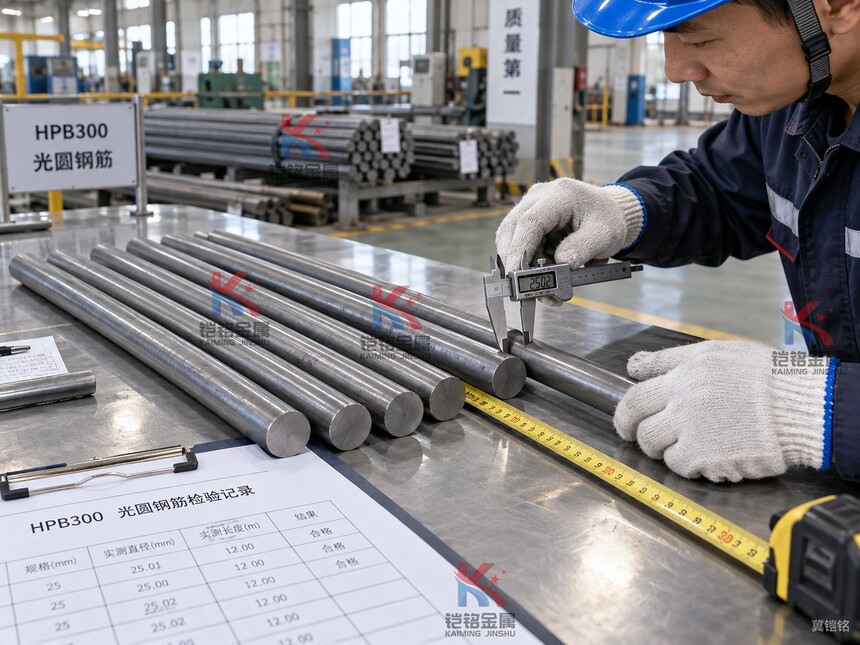
四、传力杆长度如何测量?
传力杆长度通常是指杆体两个端面之间的实际总长度,但如果产品带有特殊端部结构、套筒或其他配件,应先确认图纸标注的是杆体净长度还是装配后的总长度。
测量时,可将传力杆放置在相对平整的位置,使用钢卷尺、钢直尺或其他适用量具沿杆体轴线方向测量。
检查长度时应重点注意:
两个端面是否为实际测量起止点;
是否误把套筒长度计入杆体长度;
表面覆盖层是否影响端部位置判断;
同规格产品长度是否保持一致;
不同长度产品是否已经分类放置。
对于数量较大的订单,可以先对各规格进行分区,再从每个规格中抽取相应数量进行测量。
具体抽检比例和长度允许偏差,应按照合同、图纸或项目质量文件执行,不建议自行套用没有经过确认的统一数值。
五、传力杆直线度如何检查?
传力杆通常需要按照接缝节点保持相应的安装方向。如果杆体存在明显弯曲,可能影响现场定位、支架安装或套筒装配。
常见检查方式包括:
将杆体放在平整表面上缓慢滚动,观察是否存在明显跳动;
使用直尺、靠尺等工具检查杆体与基准面之间的间隙;
对存在弯曲疑问的产品进行单独复测;
按项目规定的方法记录最大弯曲位置及实际数据。
滚动检查适合用于快速发现明显弯曲,但不能代替有明确量化要求的尺寸检验。
如果图纸或技术文件对直线度、弯曲度或杆体轴线偏差作出规定,应按照规定的测量方法和判定标准执行。
对于需要安装在整体式支架上的传力杆,还应检查杆体与支架定位位置是否匹配,避免因杆体弯曲影响同一接缝内多根传力杆的排列。
六、切割端面和毛刺应检查什么?
传力杆定尺切割后,应检查两个端面的实际状态。
主要检查内容包括:
端面是否存在明显斜切;
端部是否出现严重压扁或变形;
是否存在影响搬运和装配的尖锐毛刺;
是否存在明显裂纹或其他异常;
图纸要求倒角时,倒角是否按要求加工。
端面毛刺不仅可能划伤包装材料和操作人员,还可能影响套筒试装。因此,对于需要配套传力杆套筒的产品,应特别检查活动端是否能够正常插入套筒。
需要说明的是,并不是所有传力杆都必须采用相同的倒角形式。是否倒角、倒角尺寸及端部加工方式,应根据项目图纸或双方确认的加工要求确定。
七、表面处理范围如何检查?
不同工程采用的传力杆表面处理方式可能不同,常见形式包括局部涂沥青、涂刷隔离材料、设置无粘结护套、采用环氧涂层或按照图纸进行其他处理。
检查时应重点核对:
表面处理方式是否与加工清单一致;
处理位置和长度是否符合图纸;
是否存在明显漏涂、脱落、破损或堆积;
处理层是否影响套筒安装;
需要保留裸露钢材的位置是否正确。
对于局部涂沥青的传力杆,不能只检查“有没有涂”,还要检查处理区域和项目要求是否一致。关于其作用和检查重点,可参考:传力杆为什么涂沥青?隔离、防腐与处理范围说明。
表面处理的具体范围应以施工图纸为准,不能把某一种常见处理长度作为所有项目的固定要求。
八、配套套筒为什么需要试装?
胀缝等节点可能要求在传力杆活动端设置套筒。成套供货时,应从相应规格中抽取传力杆和套筒进行试装。
试装时建议检查:
套筒内径与杆体外径是否匹配;
杆端能否顺利插入;
套筒有效长度是否符合要求;
封闭端是否完整;
套筒内部是否存在影响装配的异物;
图纸要求的活动空间是否具备;
不同规格套筒是否存在混装。
需要注意,“能够套上”并不等于完全符合要求。还应结合套筒内部净空、端部封闭状态和设计活动空间进行检查。
套筒结构和安装要求可查看:胀缝传力杆套筒的作用及安装要求。
九、配套支架如何检查?
部分工程采用传力杆支架进行预先定位。传力杆和支架成套供货时,应检查支架定位部位与杆体直径、设计间距和安装高度是否对应。
主要检查内容包括:
支架整体长度、宽度和高度;
相邻传力杆定位部位的中心间距;
支架是否存在明显变形或扭曲;
焊接位置是否影响传力杆规定的活动条件;
杆体安装后是否保持相应方向和平行关系。
如果支架在运输过程中发生变形,即使传力杆本身尺寸正确,也可能影响现场布置。因此,支架需要作为独立构件进行检查。
更多内容可参考:传力杆支架的结构形式、安装定位及质量检查要求。
十、同一批产品的一致性如何检查?
完成单根产品测量后,还应观察整批产品的一致性。
重点检查:
同规格杆体的长度是否整齐;
表面处理位置是否基本一致;
不同规格是否分开堆放;
套筒和支架是否按规格配套;
产品数量是否与发货清单一致;
包装标识是否能够追溯到规格和批次。
如果同一项目包含多种直径、长度或表面处理形式,应采用不同标签、不同包装或其他清晰的区分方式,避免施工现场误用。
十一、检验记录建议包含哪些内容?
为便于后续追溯,传力杆成品检查记录可以包含以下信息:
工程名称或订单编号;
产品名称;
钢材牌号;
设计直径和实测数据;
设计长度和实测数据;
直线度或外形检查结果;
端面和毛刺情况;
表面处理方式及范围;
套筒、支架试配结果;
抽检数量;
检查日期和检查人员;
异常产品的处理结果。
对于多规格订单,应分别记录,避免把不同规格的数据写在同一组检验结果中。
十二、传力杆成品检查常见误区
误区一:只看原材料证明,不检查成品尺寸
原材料证明主要反映钢材来源、牌号和相应检验信息,不能代替成品长度、直线度和端面检查。
误区二:只抽检一根产品
单根产品不能充分反映整批产品的一致性。具体抽检数量应根据批量、项目要求及检验方案确定。
误区三:只检查传力杆,不检查套筒和支架
对于成套供货产品,配套关系同样需要检查。杆体尺寸正确,但套筒或支架规格错误,仍可能影响现场使用。
误区四:所有项目采用相同偏差
不同项目的设计文件和验收要求可能不同,应按照当前项目的图纸及技术文件判定,不能直接套用其他工程数据。
误区五:不同规格混装后再清点
混装容易造成数量统计错误和现场误用。应在包装前按照规格、长度和表面处理形式分类。
十三、采购前把参数确认完整更重要
成品检查是质量控制的一部分,但很多规格问题可以在生产前通过资料确认避免。
传力杆采购前,建议明确:
钢材牌号、杆体直径、总长度、产品数量、表面处理、处理范围、套筒规格、支架结构、质量资料及包装标识要求。
如果项目中包含多种接缝或多种传力杆规格,还应提供材料表和节点详图。具体可参考:传力杆采购需要哪些参数?材质、规格、表面处理及配套要求。
十四、总结
传力杆成品抽检不能只检查一个尺寸,而应结合材质信息、直径、长度、直线度、端面、表面处理和配套关系进行综合核对。
检查前应先确认项目图纸、材料表和技术要求;检查过程中应按规格分批抽检,并保留相应记录;成套供货时,还应检查传力杆与套筒、支架之间的匹配关系。
河北铠铭金属制品有限公司位于河北邯郸永年,主要生产加工传力杆、传力杆套筒、传力杆支架、拉杆及其他工程金属配套产品,可根据客户提供的图纸、材料表和技术要求确认产品规格及加工方案。
参考依据:
GB 1499.1—2024《钢筋混凝土用钢 第1部分:热轧光圆钢筋》
JTG 3340—2026《公路水泥混凝土路面设计规范》
JTG/T F30—2014《公路水泥混凝土路面施工技术细则》
具体产品尺寸、允许偏差、抽检比例和验收方法,应以实际工程施工图纸、采购合同及项目技术文件为准。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣