传力杆原材料进厂如何检查?材质证明、规格与表面质量核对要点
传力杆原材料进厂如何检查?材质证明、规格与表面质量核对要点
道路混凝土接缝使用的传力杆,通常需要经过定尺切割、表面处理、尺寸检查等多个加工环节。
但这些工序开始之前,还有一个更基础的环节:
原材料进厂检查。
如果原材料的材质、规格或者批次信息没有核对准确,后续即使加工尺寸正确,也可能无法满足工程设计要求。
因此,对于HPB300传力杆来说,生产质量控制应当从原材料入厂开始。
一、为什么传力杆加工前要先检查原材料?
传力杆属于工程配套构件。
设计图纸通常会明确规定:
材质;
直径;
长度;
表面处理;
使用位置等。
其中,材质和直径直接由原材料决定。
如果图纸要求HPB300光圆钢筋,而实际采用的原材料牌号或规格与要求不一致,后续加工就失去了正确基础。
因此,原材料进入生产环节之前,应先进行基本核对。
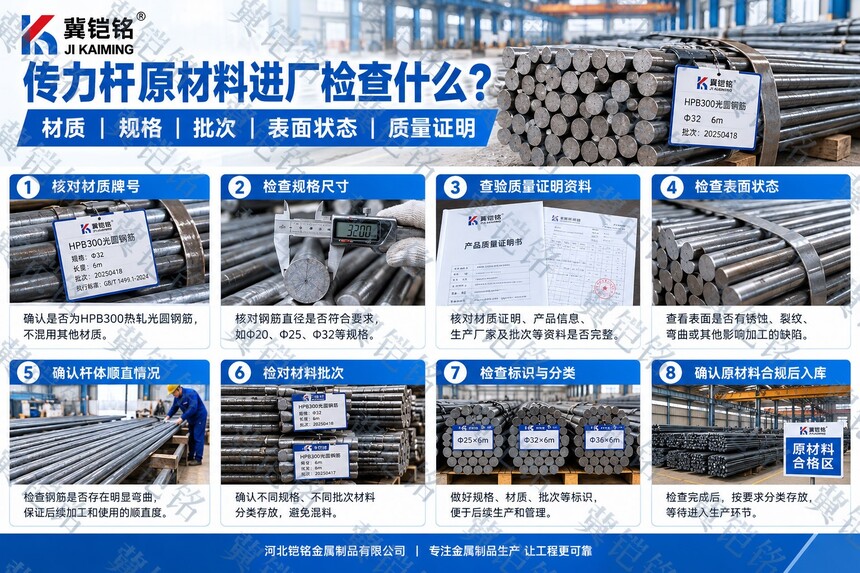
二、第一项:核对材质牌号
道路混凝土接缝中常见采用HPB300热轧光圆钢筋加工传力杆。
原材料到厂后,应首先核对材料牌号是否与生产任务单、图纸或采购要求一致。
不能仅凭:
钢筋外观;
直径大小;
表面是否光滑;
来判断材质。
准确的材质确认,应结合供货资料和材料标识进行核对。
对于工程项目明确要求HPB300的产品,应按照相应材料要求进行生产。
三、第二项:核对材料质量证明资料
钢材进厂时,材料资料是重要核对内容之一。
通常需要查看相关质量证明文件中的:
产品名称;
牌号;
规格;
批次;
炉批号;
生产单位;
相关性能数据等信息。
这些资料应与实际到厂材料尽量保持对应关系。
对于批量工程产品,保留原材料批次信息,也有利于后续生产和质量追溯。
四、第三项:确认原材料直径
传力杆直径通常由工程图纸明确规定。
例如项目中可能使用:
Φ20;
Φ25;
Φ28;
Φ30;
Φ32;
Φ34;
Φ36;
Φ40mm等不同规格。
原材料入厂后,应根据实际规格进行核对。
如果同一批次同时采购多个直径,更应做好分类和标识,避免后续下料时发生混料。
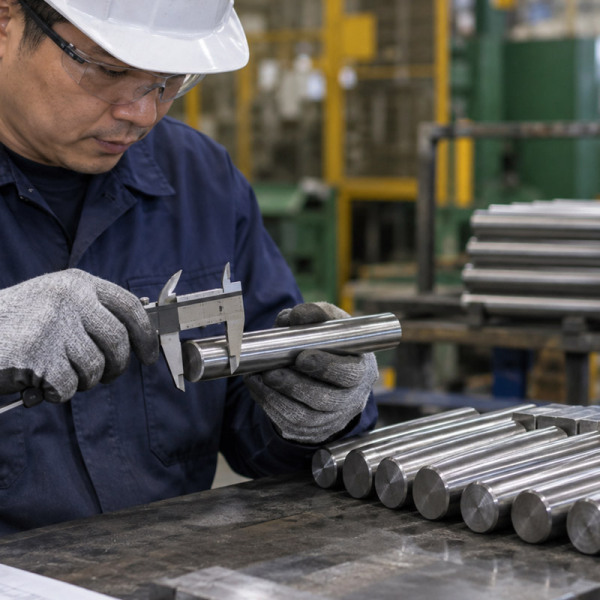
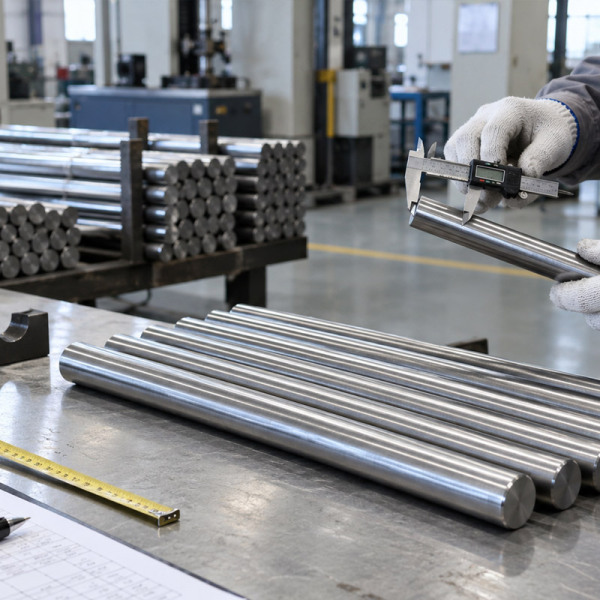
必要时可使用相应量具对尺寸进行检查。
五、为什么不能只看钢材标签?
材料标签是规格确认的重要依据,但现场检查不能完全依赖标签。
运输、装卸和存放过程中,可能存在:
标签脱落;
不同规格堆放接近;
批次混放;
包装拆分等情况。
因此,更稳妥的做法是将:
材料标签 + 质量证明资料 + 实际规格检查
结合起来核对。
对于关键规格,也可以抽取部分材料进行尺寸复核。
六、第四项:检查钢筋表面状态
原材料的表面状态会直接影响后续加工和成品外观。
进厂时可以重点观察:
是否存在明显弯曲;
是否存在严重锈蚀;
是否存在明显机械损伤;
表面是否有异常缺陷;
端部是否存在严重变形。
钢材在正常运输和存放过程中可能出现一定表面变化,但如果存在明显影响加工和使用的缺陷,就需要进一步确认是否可以继续使用。
七、第五项:检查杆体顺直状态
传力杆在道路接缝中通常需要保持较好的水平和排列状态。
因此,原材料如果存在明显弯曲,会给后续定尺加工、堆放及施工安装增加难度。
原材料进厂时,应观察整体顺直情况。
对于明显弯曲的材料,应根据实际质量要求进行处理或单独分类。
传力杆加工过程中强调杆体顺直,并不是为了外观整齐,而是与现场安装位置控制有关。
八、第六项:核对原材料批次
工程订单通常存在批量生产情况。
如果一个项目数量较大,可能会涉及多个原材料批次。
因此,生产管理中应尽量保留:
材料批次;
对应规格;
使用订单;
加工日期;
成品批次等信息。
这样在后续出厂检查和项目资料整理时,更容易建立材料与成品之间的对应关系。
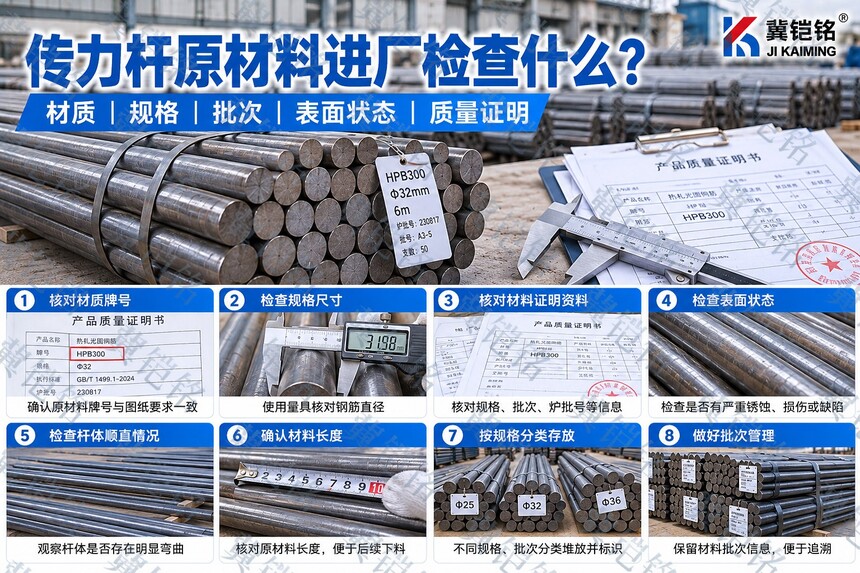
九、不同规格材料为什么要分类存放?
传力杆加工经常同时存在多种规格。
例如同一个项目中可能同时有:
Φ25×500mm;
Φ32×500mm;
Φ36×600mm。
如果原材料在仓储环节没有进行清晰分类,进入生产后就容易增加规格混料风险。
因此,原材料到厂后建议按照:
材质;
直径;
批次;
项目用途;
进行分类堆放和标识。
这也是后续稳定生产的重要基础。
十、原材料长度需要关注吗?
需要。
传力杆通常采用定尺切割加工,因此原材料长度会影响下料方案和材料利用。
生产前需要根据:
传力杆成品长度;
订单数量;
原材料长度;
切割损耗;
进行合理下料安排。
这不仅关系到生产效率,也影响规格管理和材料使用。
因此,原材料检查并不是只检查钢筋直径,还应结合后续生产计划进行整体确认。
十一、原材料确认后才能进入定尺加工
当材质、规格、批次和表面状态确认完成后,才能根据生产任务安排定尺加工。
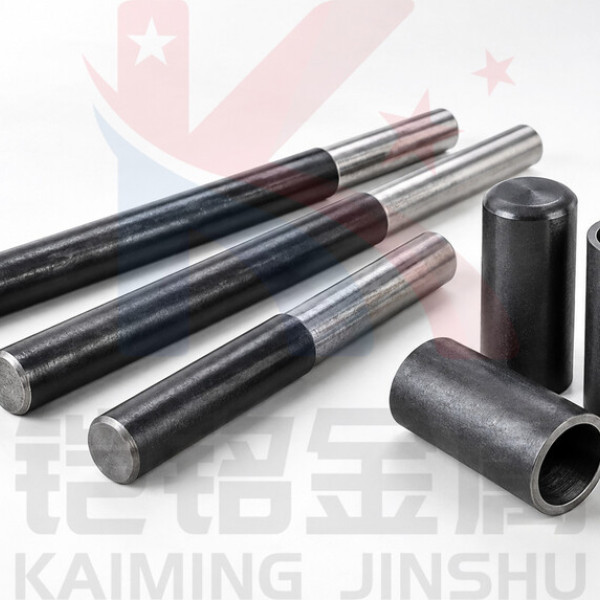
后续主要工序包括:
定尺切割;
端面检查;
必要的端部处理;
表面处理;
尺寸检查;
外观检查;
分类标识;
成品检验。
所以原材料检查属于整个传力杆加工流程的第一道基础质量控制环节。
十二、HPB300传力杆为什么采用光圆钢筋?
HPB300热轧光圆钢筋表面没有明显横肋。
在道路混凝土接缝中,传力杆的主要作用是跨越接缝,在相邻板块之间传递荷载,同时部分接缝构造还需要允许一定的轴向活动。
因此,其工作逻辑与纵缝拉杆不同。
纵缝拉杆通常采用带肋钢筋,重点利用钢筋与混凝土之间的握裹作用保持板块连接;
而传力杆通常采用光圆杆体,更符合其接缝传荷及活动要求。
因此,原材料确认时也需要注意:
传力杆和拉杆的钢材类型不能混淆。
十三、原材料资料如何与成品检验衔接?
原材料检查并不是独立环节。
后续成品检验还需要与原材料信息形成对应。
例如:
原材料为HPB300;
生产规格为Φ32×500mm;
进行规定范围表面处理;
成品完成后检查直径、长度、外观和处理情况。
这样才能形成完整的生产质量控制链条。
对于需要第三方检测或项目资料的订单,原材料信息也可能作为相应资料的一部分。
十四、河北铠铭传力杆原材料检查主要关注哪些内容?
河北铠铭金属制品有限公司在HPB300传力杆加工前,会根据项目图纸、生产清单及材料要求对原材料进行核对。
主要包括:
材质牌号;
钢筋直径;
相关质量证明资料;
材料批次;
杆体表面状态;
杆体顺直情况;
规格分类与标识。
确认原材料符合生产要求后,再进入定尺加工和后续生产环节。
十五、为什么原材料检查比成品返工更重要?
如果原材料规格错误,在加工完成后再发现问题,往往意味着整批产品需要重新确认甚至重新生产。
而在原材料进厂阶段进行检查,可以尽早发现:
材质不一致;
直径错误;
批次混乱;
表面异常;
明显弯曲等问题。
相比成品完成后再进行纠正,前端检查更有利于稳定整个生产过程。
因此,传力杆的质量控制不能只关注最后一道出厂检验。
真正合理的流程应该是:
原材料检查 → 过程检查 → 成品检查。
结语
传力杆的生产质量首先来源于正确的原材料。
对于HPB300道路传力杆来说,原材料进厂后,应重点核对材质牌号、钢筋直径、质量证明资料、批次信息、表面状态以及杆体顺直情况。
只有原材料确认准确,后续的定尺加工、表面处理和成品检验才具有可靠基础。
因此,在传力杆生产过程中,把原材料检查作为第一道质量控制环节,是保证工程加工参数与设计要求保持一致的重要步骤。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣