传力杆与套筒样品如何确认?试配检查与批量衔接
传力杆与套筒样品如何确认?试配检查与批量衔接
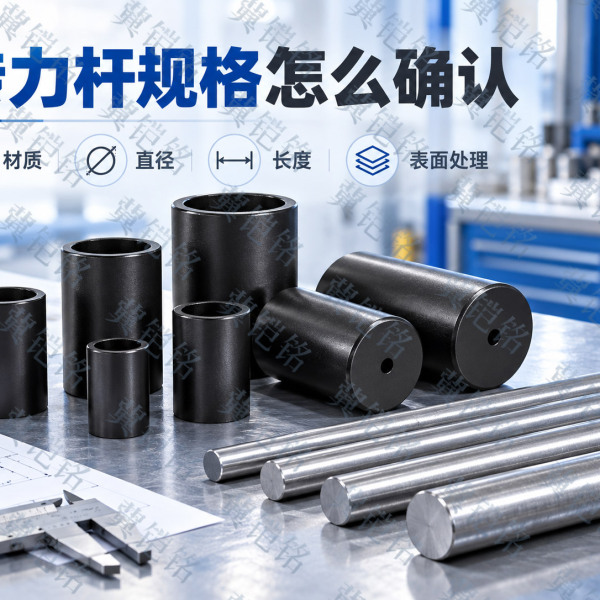
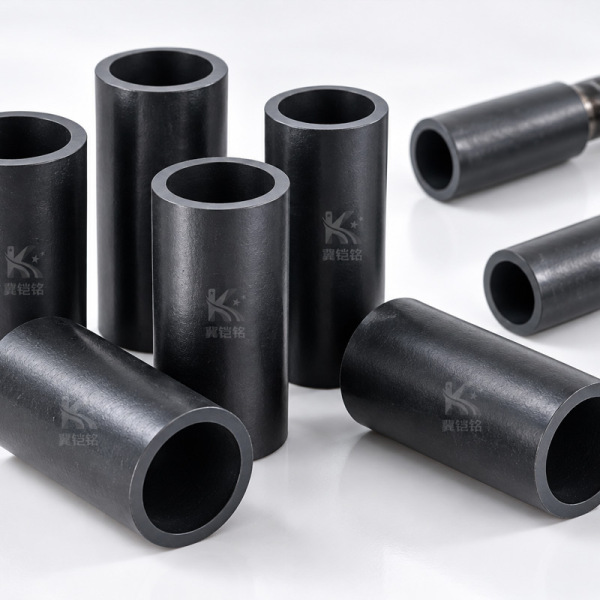
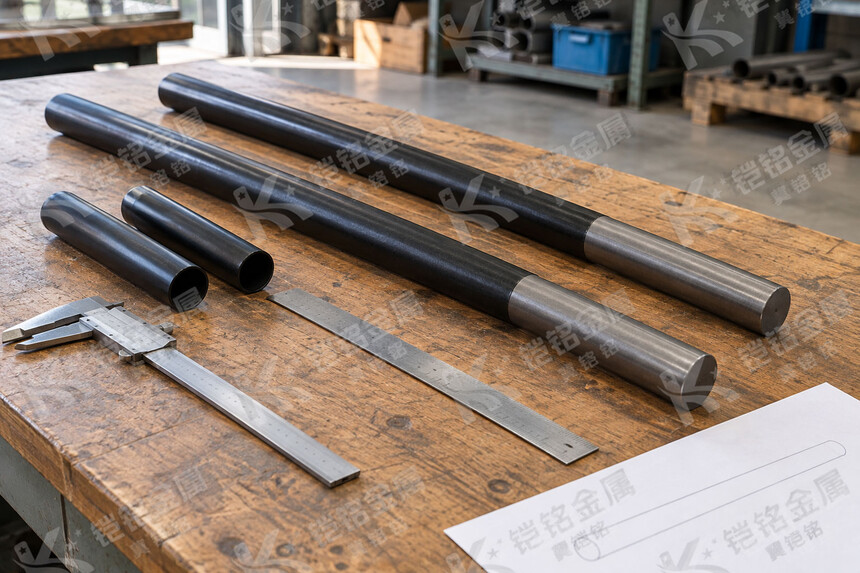
传力杆与传力杆套筒样品确认时,建议先明确样品对应的图纸、材料和表面处理状态,再检查尺寸及装配关系,记录结果后用于后续批量核对。试配过程应围绕设计要求进行,不能仅凭外观接近或一次插入顺利,就判断整批产品均符合要求。
样品检查有助于发现参数缺失和配套差异。需要确认的内容,包括杆体最终外形、套筒结构、插入要求,以及节点规定的活动条件。
一、先说明样品用于确认什么
样品可以用于观察外观、核对尺寸、检查配套形式,也可能按项目要求用于指定检验。不同用途应分别记录,避免把“外观已确认”直接理解为所有技术指标均已认可。
送样或收样时,建议标明杆体与套筒的编号、规格、数量和对应图纸版本,并说明表面处理是否完成、是否包含设计规定的内部缓冲结构。
例如,采用HPB300传力杆时,材料牌号应与相应资料核对;样品照片和试配手感不能代替材料证明。仅用于展示外观的样品,也不宜直接作为最终装配确认的依据。
二、按最终交付状态准备试配样品
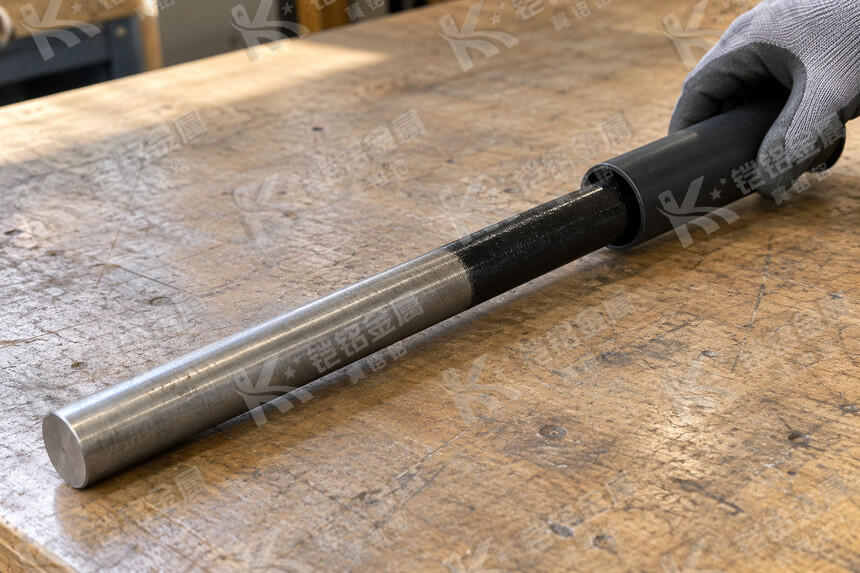
传力杆配合段的实际外形,需要结合表面处理状态确认。杆体尚未完成处理,或者处理层尚未达到工艺要求时,应说明样品当前状态,待相关工序完成后再核对最终配合。
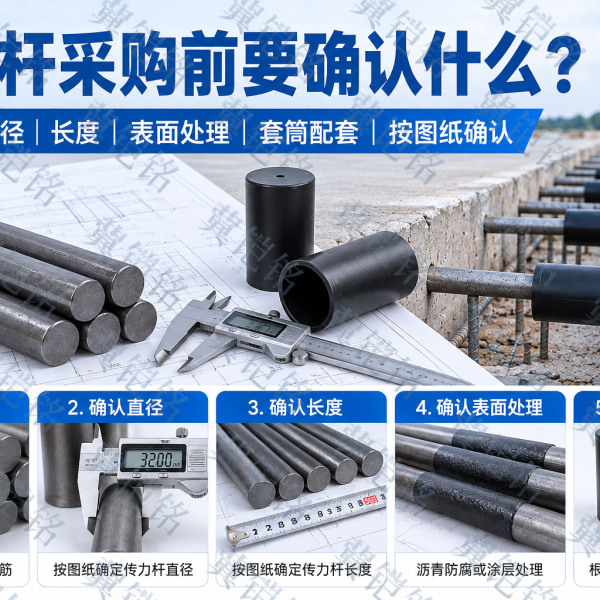
试配前,检查杆端是否存在影响插入的毛刺、碰伤或附着物,套筒开口是否变形、内部是否混入杂物。发现异常时,先记录并核实处理方式,不宜为了使样品插入而自行扩大套筒内径或打磨杆体。
套筒如按设计包含缓冲材料,试配时应保留相应结构并确认其位置。不能先将内部材料取出,再把空筒状态下的试配结果当作完整产品的确认结果。
三、试配时重点观察哪些项目?
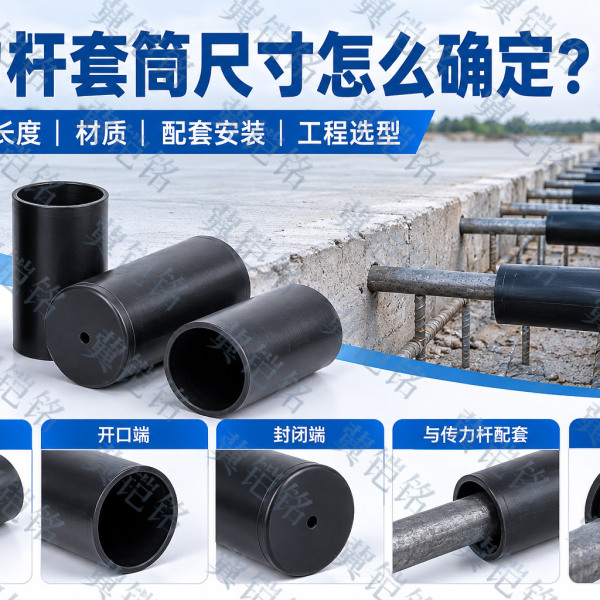
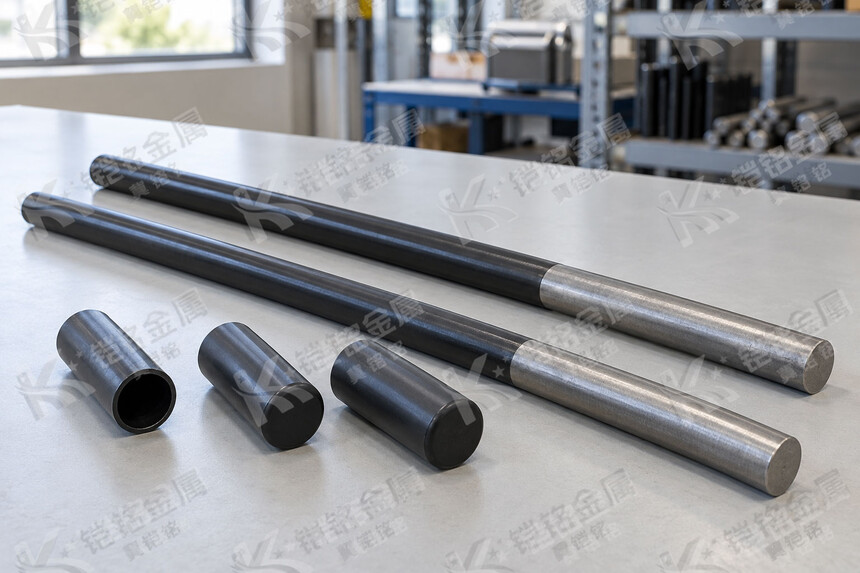
传力杆套筒的开口、内腔和端部构造,应与所配杆体及使用节点对应。建议将检查内容分项记录:
| 检查项目 | 核对重点 | 建议记录内容 |
|---|---|---|
| 样品对应关系 | 杆体与套筒是否属于同一配套规格 | 样品编号、图号及版本 |
| 实际尺寸 | 杆体配合段、套筒内径与长度是否符合要求 | 测量位置、方法及结果 |
| 插入状态 | 是否在规定方向和深度内装配,有无异常卡阻 | 插入位置、深度及异常表现 |
| 活动条件 | 是否满足节点规定的轴向活动及端部空间要求 | 核对依据、检查结果及待确认项 |
| 产品状态 | 杆体处理层、套筒开口及内部结构是否受损 | 试配前后状态和对应照片 |
表内是样品核对框架,具体允许偏差、插入深度、活动空间及检验方法,应按项目图纸和适用技术要求确定,不作为统一的验收数值。
对于设计要求保留轴向活动条件的部位,试配也应关注相应空间。套筒在胀缝节点中的作用包含为杆端相对移动提供条件,不能将其作为需要紧固锁死的连接接头。相关原理可参阅FHWA接缝技术资料。
出现插入发紧、异常松动、端部提前顶住或表面刮伤时,应先核对尺寸、方向、内部结构和样品状态,再由相关责任方确认处理方式。
四、把试配结果写成可复核的记录
一份样品确认记录,建议同时保留检查依据、实测结果和双方确认意见。照片可辅助展示检查位置,但不宜代替尺寸记录。
对于尚未明确的项目,应标注“待确认”并写明具体问题。例如,“套筒内部缓冲材料位置待确认”比笼统记录“样品可以使用”更便于后续沟通。
建议为确认样品设置编号,记录确认日期和适用规格;需要留样时,应采取适当保护,避免搬运损伤或长期存放导致状态改变。样品与图纸存在差异的,应先完成技术确认,再明确采用的加工依据。
需要补充杆体和套筒参数时,可参考传力杆套筒采购参数说明。
五、样品确认后,批量产品仍需对应核对
样品确认结果应传递到订单和加工资料中,包括采用的材料、尺寸要求、表面处理、套筒结构及配套关系。材料、尺寸、工艺或内部结构发生变化时,应确认是否需要重新试配或更新样品记录。
批量到货后,仍应依据约定的检查项目、抽检要求及验收程序进行核对。少量样品能够配合,不能代替整批产品的规定检查,也不能据此推断所有规格均可互换。
多种杆径或套筒规格同时供货时,应分别对应各自的确认资料。包装标识和到货清单中,保留可识别的规格与批次信息,有助于减少现场混用。
六、河北铠铭传力杆与套筒配套沟通
河北铠铭金属制品有限公司位于河北邯郸永年,品牌“冀铠铭”,从事传力杆、传力杆套筒生产加工,支持根据客户图纸、样品及规格要求沟通定制需求。
联系传力杆厂家进行样品配套确认时,可同时提供杆体参数、套筒结构、节点图和需要核对的项目。双方应明确样品的用途、技术依据及确认范围,具体加工和交付要求以确认后的资料及订单为准。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣