|
传力杆生产加工流程:从原材料、定尺加工到成品检验时间:2026-10-19 传力杆生产加工流程:从原材料、定尺加工到成品检验水泥混凝土道路工程中,传力杆主要设置在混凝土板接缝位置,用于相邻板块之间的荷载传递。 从外观上看,传力杆通常只是一根经过定尺加工的光圆钢筋,但真正用于工程项目时,并不是简单将圆钢切成规定长度即可。 从原材料进厂,到定尺加工、表面处理,再到成品检查和分类交付,每一个环节都需要按照工程图纸和技术要求进行确认。
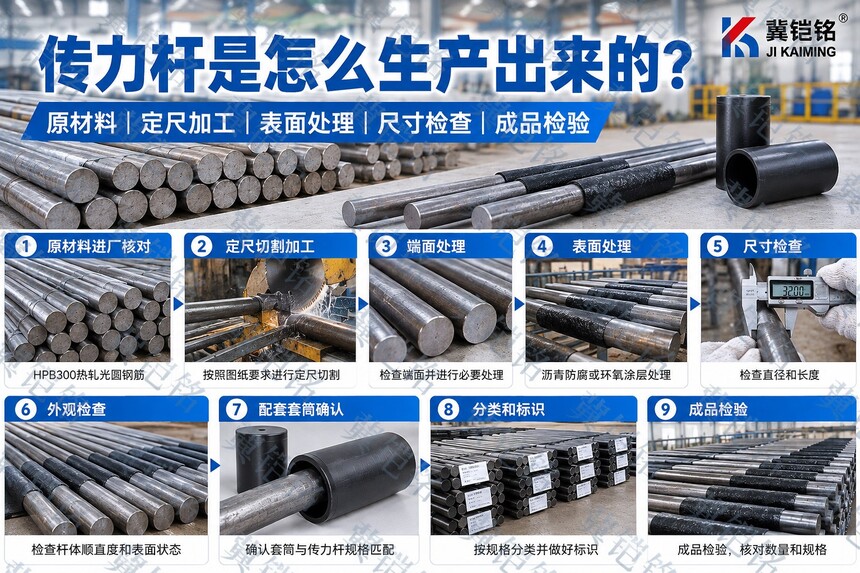
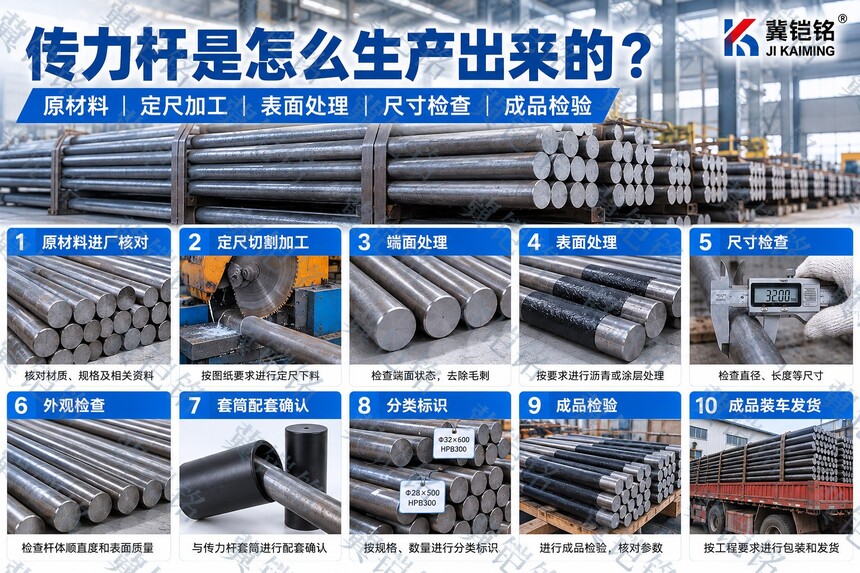
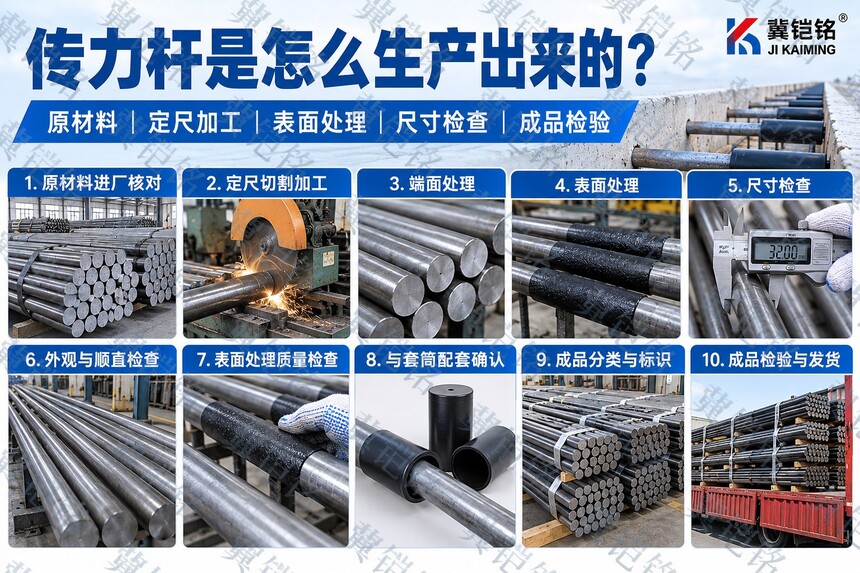
一、第一步:确认图纸和加工参数传力杆正式加工之前,首先要做的并不是切割,而是核对加工资料。 需要确认的主要内容包括: 材质; 直径; 长度; 数量; 表面处理方式; 表面处理范围; 接缝使用位置; 是否需要配套传力杆套筒; 是否需要传力杆支架; 是否存在特殊包装或检测要求。 道路工程中常见采用HPB300热轧光圆钢筋加工传力杆,但不同项目的直径、长度以及表面处理要求可能不同。 因此,生产前应以设计图纸、材料表和项目技术文件作为主要依据。 二、第二步:原材料进厂核对加工传力杆所使用的原材料,首先需要进行基本核对。 重点包括: 原材料牌号; 钢筋直径; 材料批次; 表面状态; 材质证明资料。 对于HPB300传力杆,应重点确认原材料是否为相应牌号的热轧光圆钢筋。 同时还要检查钢筋表面是否存在明显影响加工和使用的缺陷。 原材料规格确认正确后,才能进入后续定尺加工环节。 三、第三步:按照图纸进行定尺加工传力杆通常属于定尺产品。 例如同一工程中,可能同时存在不同直径和不同长度的传力杆,因此加工时需要按照生产清单分别下料。 定尺加工过程中需要重点控制: 切割长度; 规格分类; 端面状态; 不同批次之间的区分。 长度控制不能仅依靠经验值,而应按照图纸及加工清单执行。 如果同一批次中存在多个规格,应提前进行分类标识,避免不同直径或不同长度产品混料。 四、第四步:检查切割端面定尺切割完成后,还需要检查传力杆端部。 正常情况下,传力杆端面应保持相对平整,不应存在影响安装使用的明显毛刺、严重变形或异常切口。 如果端部存在明显毛刺,在后续安装套筒或者现场施工过程中可能增加操作难度。 因此,切割完成后通常需要对端部状态进行检查,并根据实际情况进行必要处理。 五、第五步:根据要求进行表面处理并不是所有传力杆的表面处理方式都完全相同。 工程中可能出现: 原材状态传力杆; 沥青处理传力杆; 环氧涂层传力杆; 其他按图纸要求加工的表面处理形式。 其中,道路工程中的HPB300传力杆较常见按照项目要求进行一定范围的沥青处理。 具体处理位置和长度应按照设计图纸执行。 如果是环氧涂层传力杆,则还需要关注涂层外观、覆盖情况以及项目要求的相关检查项目。 生产过程中不应自行扩大或缩小处理范围。
六、第六步:检查直径和长度传力杆加工完成后,尺寸检查是重要环节。 通常需要核对: 杆体直径; 成品总长度; 不同规格对应关系。 直径可以使用相应量具进行检查,长度则根据生产要求使用钢卷尺或其他测量工具核对。 对于批量生产的传力杆,可根据生产检验要求进行抽检或逐项核对。 重点是保证实际成品与生产清单、图纸要求保持一致。 七、第七步:检查杆体外观和顺直状态除了尺寸之外,传力杆的杆体状态同样需要检查。 主要观察: 杆体是否存在明显弯曲; 表面是否存在异常损伤; 端部是否完整; 表面处理是否连续; 成品是否存在明显磕碰。 传力杆需要按照设计位置水平布置在混凝土接缝中,因此杆体的顺直状态直接关系到现场安装。 如果杆体出现明显弯曲,可能增加定位和安装难度。 八、第八步:表面处理质量检查对于经过沥青处理或环氧涂层处理的传力杆,还需要针对处理部位进行检查。 检查内容可包括: 处理位置是否正确; 处理范围是否符合要求; 表面是否存在明显漏涂; 涂层是否出现严重破损; 整体外观是否符合项目要求。 如果项目对涂层厚度或检测方式有专门要求,则应按照对应技术文件执行。 不同工程对表面处理的要求可能存在差异,因此不能将一个项目的处理方式直接用于另一个项目。 九、第九步:传力杆与套筒进行配套确认对于需要配置传力杆套筒的产品,生产或发货前还应核对配套关系。 主要确认: 套筒规格是否与传力杆直径匹配; 传力杆能否正常插入; 套筒长度是否符合要求; 活动空间是否满足设计需求; 套筒外观是否完整。 传力杆套筒通常采用一端开口、一端封闭的结构,为传力杆活动端提供必要空间。 在配套确认过程中,重点是尺寸和实际装配关系,而不是只看套筒外观是否相似。 十、第十步:按规格分类和标识批量工程订单中,经常会出现多种传力杆规格同时生产。 因此,产品加工完成后需要按照不同规格进行分类。 可以根据项目管理要求标识: 材质; 直径; 长度; 数量; 批次; 项目名称或合同编号。 分类清晰有利于后续装车、现场验收和施工领用,也能减少不同规格混装的情况。
十一、成品出厂前需要检查哪些内容?河北铠铭金属制品有限公司在传力杆加工过程中,主要围绕原材料、尺寸、外观和表面处理等项目进行检查。 出厂前常见核对内容包括: 原材料材质及资料; 成品直径; 成品长度; 杆体顺直情况; 端面状态; 表面质量; 表面处理情况; 产品数量; 规格标识; 套筒等配套产品。 如项目要求提供第三方检测报告或其他检测资料,则按照合同和项目技术要求进行相应准备。 十二、为什么传力杆生产不能只看“切割速度”?传力杆生产看起来工序并不复杂,但真正影响工程使用的并不是单一加工速度。 更重要的是: 原材料是否正确; 规格是否对应; 长度是否准确; 处理位置是否符合要求; 不同批次是否分类清楚; 配套套筒是否匹配; 成品是否经过检查。 对于工程类产品来说,生产过程的核心是按照图纸和技术要求进行稳定加工,而不是单纯追求加工数量。 十三、从生产到施工还需要注意配套关系传力杆加工完成并不代表整个接缝体系已经完整。 根据不同接缝设计,还可能需要配套: 接缝板; 其他工程配套构件。 其中,支架可用于辅助控制传力杆安装时的高度、间距和方向;套筒则主要用于需要形成活动端的接缝位置。 因此,在生产和采购阶段将传力杆与相关配套构件一起核对,更有利于减少现场施工时出现规格不匹配的问题。 结语传力杆虽然结构简单,但从原材料进入工厂到成品交付,需要经过参数确认、原材料核对、定尺加工、端面检查、表面处理、尺寸检验、外观检查和分类交付等多个环节。 对于HPB300道路传力杆来说,真正需要控制的是产品是否按照工程图纸和技术要求稳定加工。 河北铠铭金属制品有限公司目前围绕HPB300光圆钢筋传力杆、环氧涂层传力杆、传力杆套筒及传力杆支架等道路工程配套产品开展生产加工,并根据项目要求对原材料、尺寸、表面状态及成品情况进行检查。 工程采购和施工过程中,也应将产品规格、接缝形式及配套构件统一进行确认,以保证生产参数与实际工程节点保持一致。 |