|

收藏
产品编号 64545
商品说明
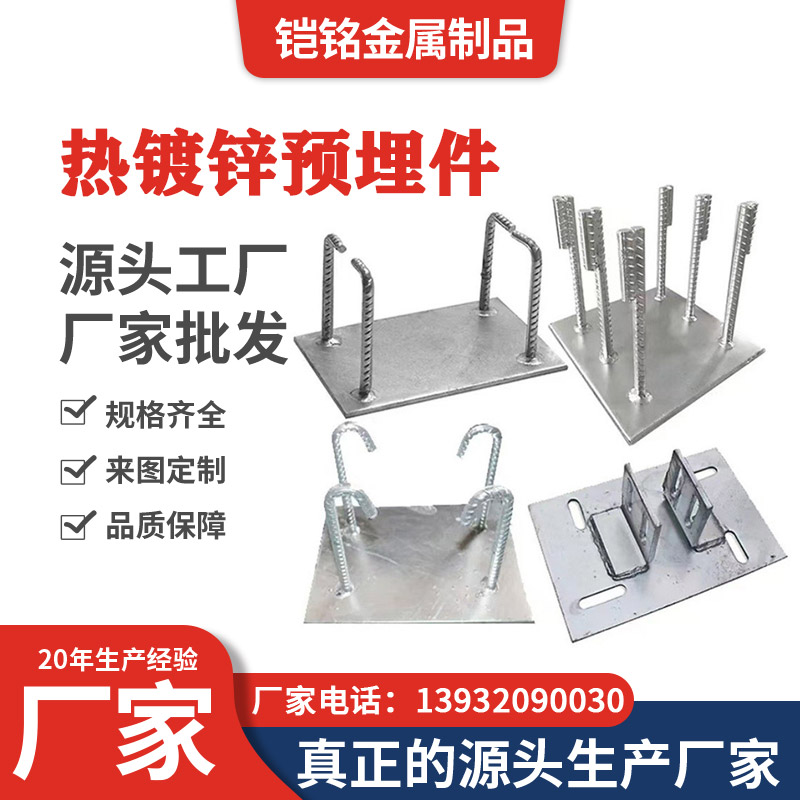
热镀锌预埋件
产品介绍热镀锌预埋件是在普通钢制预埋件基础上,根据工程防腐要求进行热镀锌表面处理的一类工程连接构件。 产品可由钢板、锚筋、锚杆、螺杆等不同部件组成,并根据工程节点设计进行切割、钻孔、焊接和组装。构件完成基本加工后,再按照相应工艺进行热镀锌处理,使钢材表面形成防护层。 热镀锌预埋件主要应用于户外、潮湿、建筑外围护以及其他具有防腐要求的工程环境。 主要作用热镀锌预埋件首先承担的是普通预埋件的连接和锚固作用,同时通过热镀锌处理提高钢构件在相应使用环境中的防腐能力。 常见作用包括: 钢结构连接、幕墙龙骨连接、光伏支架连接、电力支架固定、设备安装及其他混凝土结构预埋连接。 其实际承载性能仍然取决于钢板厚度、锚筋规格、焊接结构、锚固长度以及整体节点设计。 热镀锌主要属于防腐措施,并不能代替结构设计本身。 常见结构形式热镀锌预埋件可以采用多种结构形式,例如: 热镀锌钢板预埋件 热镀锌幕墙预埋件 热镀锌钢结构预埋件 热镀锌螺杆预埋件 因此,“热镀锌预埋件”主要是按照表面处理方式分类,并不是单一固定外形。 钢板加工热镀锌预埋件中的钢板应按照施工图纸确定: 长度、宽度、厚度、孔径、孔距以及外形尺寸。 钢板在镀锌前通常应先完成主要切割、钻孔和焊接加工。 如果产品包含异形钢板、长孔或特殊孔位,应在加工阶段按照图纸控制尺寸,以减少镀锌后再次机械加工对防护层产生影响。 锚筋及锚杆锚筋、锚杆是热镀锌预埋件的重要组成部分。 加工前需要明确: 材质、直径、长度、数量、位置及端部结构。 如果锚筋与钢板采用焊接连接,通常应先完成焊接,再根据工艺及项目要求进行整体热镀锌处理。 具体工艺应结合构件结构和工程技术要求确定。 焊接要求热镀锌预埋件通常涉及钢板与锚筋、锚杆或其他构件之间的焊接。 焊接前应按照图纸准确定位,重点控制: 锚筋间距、方向、焊缝位置、焊接结构及钢板变形。 焊接完成后,应对焊缝及整体结构进行检查。 对于后续需要整体热镀锌的产品,还应注意焊接部位的表面状态,避免影响后续表面处理质量。 热镀锌处理热镀锌处理是该类产品的主要特点。 在产品完成下料、钻孔、成型及焊接等工序后,可按照工程要求进行热镀锌处理。 热镀锌完成后,应重点检查: 钢板表面、锚筋、焊接区域、孔位及其他关键连接部位。 具体锌层厚度、外观质量及检验要求,应按照项目技术文件或相应标准执行,不建议在产品页面统一写固定数值。 孔位及装配要求部分热镀锌预埋件需要与螺栓、连接件或幕墙转接件配套使用。 热镀锌后,孔位和局部尺寸可能受到表面镀层影响,因此设计和加工时应综合考虑实际装配要求。 对于带螺纹杆的产品,还应重点检查镀锌后的螺纹是否能够与螺母正常装配。 材质要求热镀锌预埋件的钢板、锚筋及其他构件材质,应根据工程设计确定。 不同工程可能要求使用Q235B、Q355B或其他材料。 热镀锌只是表面防腐处理,并不能改变原材料本身的结构性能要求。 因此,加工前应分别确认: 原材料牌号 + 结构尺寸 + 热镀锌要求。 加工流程热镀锌预埋件常见加工流程包括: 图纸确认 → 原材料准备 → 钢板下料 → 钻孔/异形加工 → 锚筋加工 → 定位组装 → 焊接 → 尺寸检查 → 表面预处理 → 热镀锌 → 成品检查。 如果产品包含螺纹结构,还需要进行相应的螺纹装配检查。 规格确认加工热镀锌预埋件前,建议明确: 钢板材质、钢板长宽厚、孔径、孔距、锚筋材质、锚筋直径、长度、数量、焊接结构、热镀锌要求及产品数量。 例如仅写: 300×300热镀锌预埋件 通常还不足以完整加工。 应进一步明确: 300×300×板厚 + 钢板材质 + 锚筋规格 × 长度 × 数量 + 孔位 + 焊接要求 + 热镀锌要求。 有施工图纸时,应优先按照图纸加工。 安装注意事项热镀锌预埋件安装时,应按照施工图纸控制: 平面位置、标高、方向及连接面位置。 运输和施工过程中,应尽量减少剧烈碰撞和拖拽,避免镀锌表面出现大面积机械损伤。 混凝土浇筑前,应将预埋件固定牢固,减少振捣过程中发生位移。 对于需要外露的连接钢板,还应检查其表面位置、标高以及后续连接条件。 应用范围热镀锌预埋件可根据工程设计应用于: 钢结构工程、建筑幕墙、光伏支架、电力工程、户外设备基础、工业厂房、建筑外立面支架及其他具有防腐要求的预埋连接工程。 具体钢板尺寸、锚筋结构、材质及热镀锌技术要求,应根据实际项目设计文件确定。 商品参数
|