|
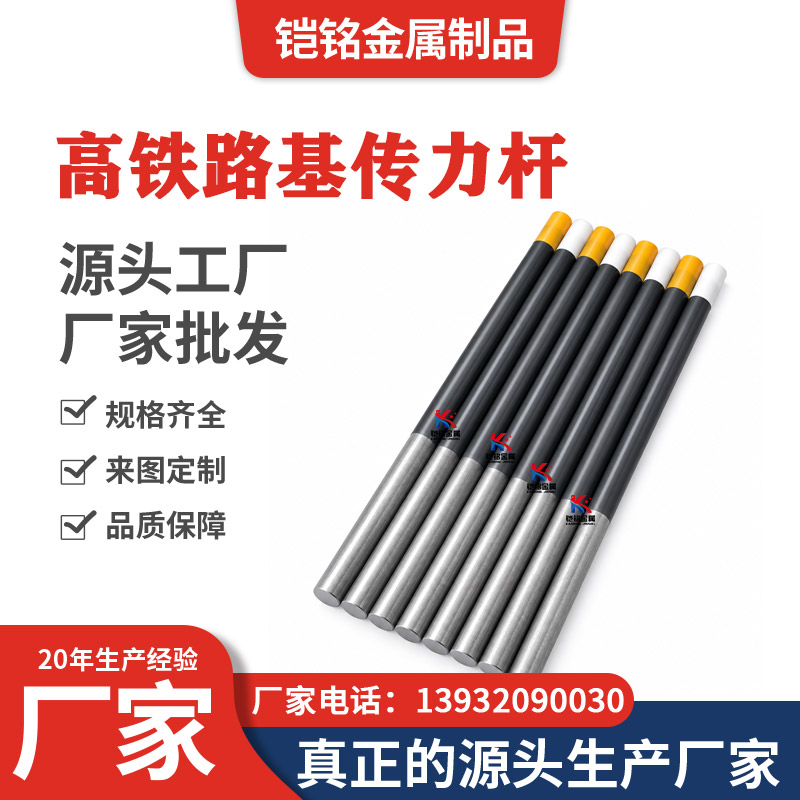
高铁路基传力杆高铁路基传力杆主要设置于高速铁路路基地段无砟轨道底座板伸缩缝位置,用于相邻底座之间的荷载传递、协调板块受力,并配合结构设计控制路基地段不均匀沉降及变形影响。产品可根据工程要求设置固定段、滑动段、防腐层、聚乙烯塑封层、润滑层及端部缓冲结构,杆径、长度、材质和处理方式应以铁路施工图及技术文件为准。

收藏
商品说明
高铁路基传力杆
产品介绍高铁路基传力杆是一类设置在高速铁路路基地段无砟轨道底座板伸缩缝位置的钢制传力构件。 高速铁路路基地段的无砟轨道底座通常根据设计进行分段,相邻底座之间设置伸缩缝,以满足温度变化及结构变形要求。在部分无砟轨道结构中,伸缩缝位置会设置传力杆,用于在相邻底座板之间进行荷载传递和变形协调。 传力杆通常采用实心光圆钢杆加工,并根据结构设计划分固定区和滑动区。 主要作用高铁路基传力杆主要用于: 传递相邻底座板之间的荷载、改善伸缩缝部位受力状态、协调相邻底座变形,并降低路基地段不均匀沉降对无砟轨道结构的影响。 公开的无砟轨道底座伸缩缝结构资料中,传力杆被设置在相邻底座板之间,用于伸缩缝处传力,并用于减小路基地段不均匀沉降及基础变形带来的影响。 杆体结构高铁路基传力杆一般采用: 实心、光圆、直杆结构。 加工时重点控制: 杆体直径、总长度、直线度、端面状态以及固定段和滑动段的位置。 杆体应保持顺直,不宜出现明显弯曲、扭曲或影响安装的端部毛刺。 产品材质高铁路基传力杆可根据工程设计采用相应钢材。 部分高铁无砟轨道项目明确采用 45号优质碳素结构钢;CRTSⅢ型板式无砟轨道相关研究中,同样可见采用45号优质碳素钢的传力杆方案。 因此产品页面可以写: 常见材质:45号钢;具体以工程设计要求为准。 不建议直接写成“所有高铁传力杆必须是45号钢”。 固定段固定段主要与一侧底座混凝土形成稳定连接,使杆体能够有效承担伸缩缝两侧的荷载传递。 固定段需要根据施工图确认: 长度、表面状态、锚固位置及与伸缩缝中心的关系。 加工过程中不应随意改变固定段长度。 滑动段滑动段是高铁路基传力杆的重要结构部分。 其主要作用是在保持传力功能的同时,降低杆体与另一侧混凝土之间的轴向约束,使相邻底座板能够根据设计产生相应伸缩位移。 相关无砟轨道设计研究中,滑动区采用润滑机械用矿物脂,并结合聚乙烯材料塑封处理。 具体是否采用这种结构,应以项目图纸为准。 聚乙烯塑封或护套部分高铁路基传力杆会在滑动段外部设置: 聚乙烯塑封层、无粘结护套或其他隔离结构。 其主要目的是: 降低钢杆与混凝土之间的粘结约束,并保护活动区域。 加工时应明确: 塑封长度、材料厚度、起止位置及端部密封方式。 润滑处理部分工程会在活动段设置润滑层。 润滑处理主要用于减少传力杆在轴向相对位移时产生的摩阻和粘结。 相关CRTSⅢ型无砟轨道研究中,滑动区采用润滑机械用矿物脂与聚乙烯塑封组合。 但不同线路的设计可能不同,因此不能把“涂黄油”或某一种润滑材料作为统一标准。 缓冲结构部分传力杆活动端可能设置可压缩缓冲区域。 例如相关设计研究中,可以看到中间设置约20mm泡沫可压缩段的结构。 这类缓冲材料主要用于为伸缩变形提供一定空间。 实际泡沫材质、长度及位置,应严格按照项目节点图加工。 防锈与防腐处理高速铁路传力杆长期埋设于混凝土结构内,因此项目通常会对杆体提出防锈、防腐要求。 部分高铁无砟轨道采购文件明确要求传力杆表面进行防锈防腐处理,以适应混凝土长期预埋环境。 常见可包括: 防锈处理、防腐涂层、塑封隔离或其他项目指定工艺。 不同杆段的处理方式可能不同,应按照技术规格书确认。 规格尺寸高铁路基传力杆没有一个适用于所有线路的统一固定尺寸。 例如某350km/h高速铁路无砟轨道底座板项目采用: Φ32mm × 700mm 传力杆;而其他CRTSⅢ型相关设计资料则提出: 长度不小于500mm、直径不小于34mm。 因此网站正文建议写:
如果您公司实际长期做Φ32×700这一款,可以把它放到后台“规格选项”里,但不要把它写成所有高铁路基传力杆的统一标准。 布置方式高铁路基传力杆通常按照底座伸缩缝结构图进行成组布置。 部分无砟轨道方案采用: 固定端与滑动端正反交错、相邻传力杆对称反向布置。 不同工程每道伸缩缝设置的数量及间距可能不同,因此网站不建议统一写固定根数。 加工及施工前应确认: 杆数量、中心距、安装高度以及固定端方向。 与CRTS双块式传力杆的区别您刚做完的 CRTS双块式无砟轨道底座伸缩缝传力杆 更偏向某一具体轨道体系和节点名称。 而 高铁路基传力杆 可以作为更上位、更宽泛的产品页,主要覆盖: 高铁传力杆、高铁路基传力杆、无砟轨道传力杆、底座板伸缩缝传力杆 等搜索词。 这样两个产品页不会完全重复。 规格确认高铁路基传力杆加工前建议确认: 铁路项目名称、轨道结构形式、杆体材质、杆径、总长度、固定段长度、滑动段长度、防锈方式、润滑处理、聚乙烯塑封或护套长度、缓冲结构以及产品数量。 推荐采用: 材质 + Φ直径 × 总长度 + 固定段 + 滑动段 + 防腐/塑封结构 进行规格确认。 对于铁路工程,优先按照: 施工图纸 + 材料表 + 项目技术规格书 加工。 加工流程常见加工流程包括: 图纸确认 → 原材料确认 → 圆钢定尺下料 → 端面处理 → 直线度检查 → 固定段处理 → 滑动段处理 → 防锈防腐 → 润滑处理 → 聚乙烯塑封/护套安装 → 缓冲及套筒装配 → 成品检查 → 包装标识。 实际工序应根据项目产品结构进行调整。 产品检查成品建议重点检查: 材质、杆径、总长度、直线度、端面状态、固定段长度、滑动段位置、防腐区域、护套或塑封完整性以及活动端结构。 对于高铁永久工程,若项目要求提供: 材质证明、尺寸检测、质量报告或其他资料, 应按照采购及施工技术文件执行。 安装注意事项高铁路基传力杆安装应严格按照无砟轨道底座伸缩缝施工图进行。 重点控制: 安装高度、杆间距、水平度、伸缩缝中心位置及固定端/滑动端方向。 既有无砟轨道施工方法资料显示,传力杆需要根据伸缩缝模板预留位置安装并固定,以避免混凝土浇筑过程中发生位移。 如果采用交错布置结构,应逐根确认方向,避免固定端和滑动端安装错误。 应用范围高铁路基传力杆主要适用于: 高速铁路路基地段、无砟轨道底座板、CRTS板式轨道底座伸缩缝、市域铁路无砟轨道以及其他采用混凝土底座分段结构的铁路工程。 具体材质、杆径、长度、滑动结构及防腐方式,应以实际铁路项目设计为准。 商品参数
|